液下渣浆泵在工业生产中的应用与优势
液下渣浆泵 2026-10-10
在现代工业中,泵是不可或缺的设备之一。尤其是在涉及液体和固体混合物料的工况下,液下渣浆泵扮演了重要角色。
液下渣浆泵的应用场景
液下渣浆泵广泛应用于化工、矿业、造纸、环保等行业,它能够处理含有较大固体颗粒的固液混合物,包括污水污泥、矿石浆液等。例如,在矿业中,矿石加工产生的大量含矿浆需要通过液下泵进行输送和排放。
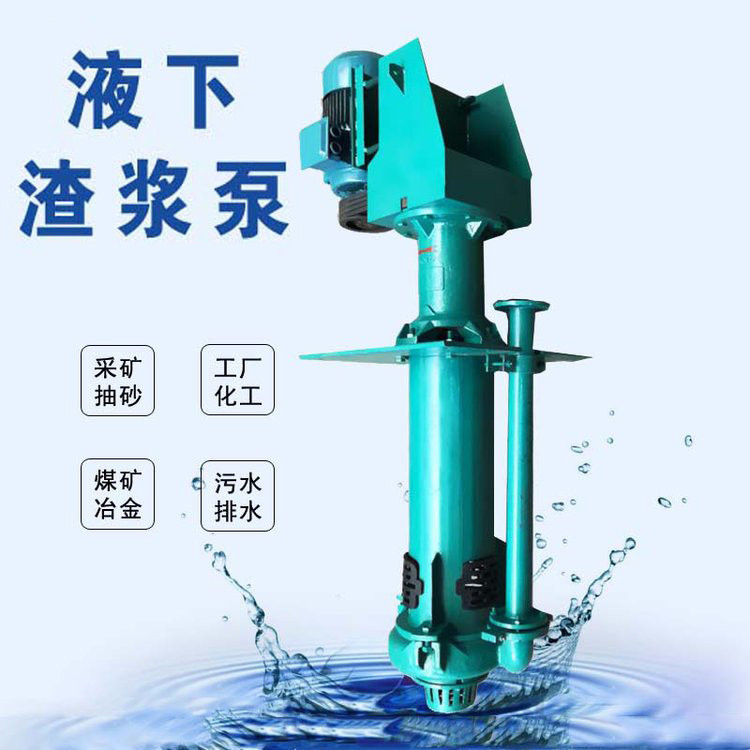
液下渣浆泵的工作原理及优势
液下渣浆泵采用独特的设计,使得其工作不受固体颗粒影响,适用于含有大量固态物质的液体传输。由于其能够在液体下方操作,有效避免了气蚀问题,提高了设备寿命并确保高效运作。
液下渣浆泵相较于其他类型泵有着显著优势: - 坚固耐用:采用高强度材料制造,能够承受恶劣环境下的高负荷运转。 - 低维护成本:由于其设计特性,减少了维护频率及费用。 - 环保节能:通过优化流道结构,降低了能耗,同时减少了对环境的污染。
比较与分析
与其他类型的泵相比,液下渣浆泵特别适合于含有较多悬浮固体颗粒的应用场合。例如,在化工行业中,许多反应过程中会产生大量的固液混合物,传统离心泵可能因堵塞等问题而失效。而液下渣浆泵则能轻松解决这一问题。
结论
随着工业生产的不断发展,对于具备高效、可靠和环保性能的设备需求日益增长。液下渣浆泵凭借其独特的设计特点,在众多应用场景中展现出卓越的表现。选择合适的泵型不仅能够提升生产效率,还能确保工艺流程的安全与环保。